


リチウムイオン電池粉末、API、特殊化学品などの高価な、吸湿性または酸素に敏感なバルク材料の場合、包装の完璧さは依然として交渉の余地がありません。バルクバッグのライナーに微細な欠陥が 1 つあると、バッチが完全に不合格になる可能性があります。これは深刻な経済的損失につながります。アルミニウム ホイルは、優れた水蒸気透過率 (MVTR) および酸素透過率 (OTR) 保護を提供します。ただし、その物理的構造は厳格であるため、製造時や取り扱い時に特定の脆弱性の影響を非常に受けやすくなります。企業が目視によるスポットチェックのみに依存すると、高級素材が隠れたリスクにさらされたままになります。効果的な アルミ箔 FIBC ライナーの検査には、 基本的な観察を超えて行う必要があります。それには、定量化可能な標準ベースの品質保証フレームワークが必要です。このガイドでは、ピンホールの公差を正確に評価し、充填を開始する前にシールの完全性を検証する方法を学びます。テストプロトコル、リスク管理戦略、効果的なサプライヤー評価手法について説明します。
ピンホールと屈曲亀裂は、避けられないリスクです。 フォイル包装では検査の目的は、厳格な MVTR/OTR 要件に対する許容値を管理することです。
シールの完全性は最も一般的な故障点であり、多くの場合、製造プロセス中の不適切な熱、滞留時間、または圧力が原因で発生します。
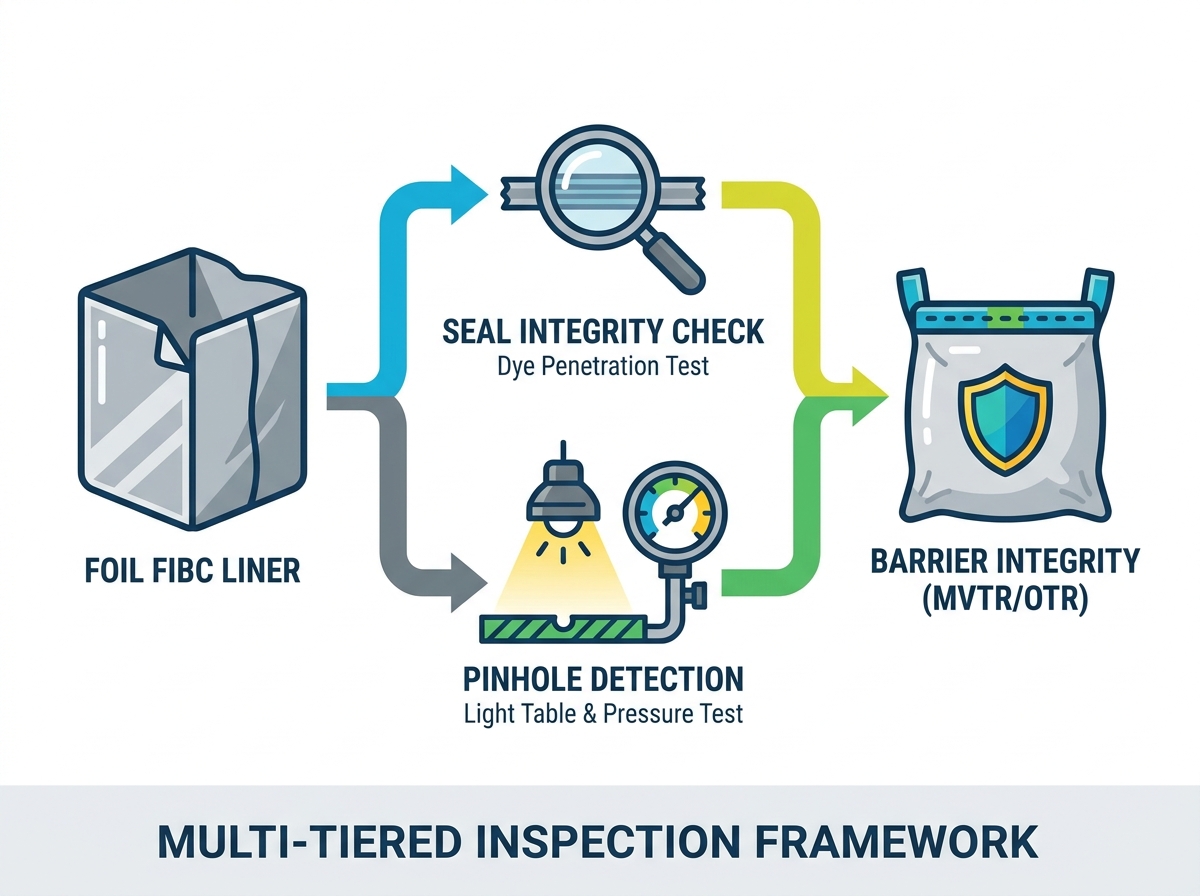
効果的な検査フレームワークには多層アプローチが必要です。、サプライヤー側の圧力テストと購入者側の光学および染料浸透監査を組み合わせた
調達の決定は、一般的な「高いバリア」保護の主張だけでなく、サプライヤーのテストの透明性にも依存する必要があります。
プレミアムな素材には、プレミアムな保護が求められます。ただし、理論上の材料特性と現実世界の性能の間には大きなギャップが存在することがよくあります。ホイル包装に多額の投資をするかもしれません。しかし、ライナーに検出されない欠陥がある場合、ライナーの性能は標準のポリエチレンと変わりません。これでは、プレミアム投資の目的全体が台無しになってしまいます。
微細な穴は内部環境を劇的に変化させます。たとえ小さな穴であっても、湿気やガスの侵入は急激に増加します。これは、標準的な出荷および保管スケジュール内で急速に発生します。フォイルは一次シールドとして機能します。ピンホールが直接突き刺さります。ガスと湿気はバリア層を完全にバイパスします。彼らは内部の機密ペイロードを攻撃します。
防湿層ライナー の欠陥が検出されない場合、その影響は 深刻かつ多面的です。障害が発生すると、企業は複雑な問題に直面します。
吸湿性の粉末は急速に凝集してしまいます。これにより、物理的な流動特性が損なわれ、化学構造が劣化します。
食品グレードおよび医薬品のサプライチェーンは、直ちにコンプライアンス違反に直面します。規制当局は環境バリアの完全性を厳しく監視します。
企業は多額の費用がかかる製品リコールに耐えています。また、膨大な再梱包の人件費も吸収します。
ブランドの評判は甚大な損害を被ります。買い手の信頼を失うと、それを取り戻すのに何年もかかることがよくあります。
材料仕様のみに基づいてバリアが完全であると想定することはできません。テストによりパフォーマンスを検証します。検査がなければ、理論上の MVTR 評価は倉庫の現場では何の意味も持ちません。
欠陥の原因を理解すると、検査作業の目標を定めるのに役立ちます。押出またはラミネート加工中に発生した欠陥と、物理的な取り扱いによって発生した欠陥を区別する必要があります。製造上の欠陥は通常、均一な異常として現れます。取り扱い上の欠陥は、局所的な物理的外傷として現れます。
屈曲亀裂は、ピンホールの大きな増加要因として機能します。折りたたんだり広げたりする動作は、素材に大きなストレスを与えます。輸送時の振動により、機械的歪みがさらに増大します。フォイル バルクバッグライナーは、 積み込み中や輸送中に繰り返し曲がります。この継続的な動作により、重度の応力疲労が生じます。アルミニウムには弾性がないため、すぐにバリア層に微小な裂け目が生じます。ポリマー層は目に見えて無傷のままである可能性があります。しかし、内部のフォイルシールドが壊れ、隠れたガス透過が可能になります。
シールの完全性は、フレキシブルバリアパッケージングで最も一般的な障害点となります。メーカーはポリマー層を溶接してバッグを閉じます。このプロセスが変動すると、ライナー全体が故障します。
コールドシール: これらは滞留時間が不十分であるか、温度が低いために発生します。ポリマー層が完全に溶けません。その結果、結合が弱くなります。物理的な負荷がかかると縫い目が剥がれやすくなります。
脆いシール: 過熱により、柔軟なポリマー層が焼け落ちます。その下の壊れやすい箔が露出します。これらの焦げた領域は、最小限の応力で折れます。
汚染: 製造中に、ほこり、粉、または誤った樹脂がシール領域に閉じ込められることがあります。この破片は完全な溶接をブロックします。毛細管チャネルが形成され、湿気が縫い目からまっすぐに滑り落ちます。
単一のテスト方法に依存すると、品質保証に盲点が残ります。堅牢な検査システムは、さまざまな技術を使用してさまざまな欠陥を検出します。以下に、4 つの主要なテスト プロトコルの概要を説明します。
検査プロトコル分析チャート
検査プロトコル | 主なターゲット | メソッドの種類 | ベストアプリケーションステージ |
|---|---|---|---|
光学/ライトテーブル | マクロ欠陥、大きな破れ | ビジュアル/マニュアル | インバウンド受信抜き打ちチェック |
染料の浸透 | 毛細管の漏れをシールする | 破壊的 | ロットサンプリング (ASTM F1929) |
真空減衰 | 全体的な構造的完全性 | 非破壊的 | 事前入力検証 |
ガススニッファー | マイクロミシン目 | 微量ガスの検出 | 高度に規制されたペイロード (製薬) |
オペレーターは暗い環境でライナーに高強度の光を通過させます。目に見えるピンホールや重大な屈曲亀裂がないかどうかを調べます。光は、損傷したアルミニウム層を通してはっきりと輝きます。ただし、この方法には大きな制限があります。重大な欠陥のみを検出します。微細な漏れや小さなシール溝を検出するには、依然としてまったく不十分です。
この方法では、継ぎ目の強度とチャネルの漏れを積極的にテストします。品質チームは、この手順について ASTM F1929 規格を参照しています。インバウンドのロットサンプリングに最適です。
染料テストの標準的な手順は次のとおりです。
ヒートシールを横切ってサンプル部分を切り取ります。
粘度の高いコントラストのある染料をシールの内側の端に沿って直接塗布します。
染料を指定された滞留時間放置します。
外側の端に色のにじみがないか確認します。色素の動きは毛細管漏れを示します。
このアプローチでは、ライナーを破壊することなくライナー全体を評価します。技術者はライナーを指定された圧力まで膨張させます。次に、設定された時間にわたるシステムの圧力低下を監視します。安定した圧力測定値により、全体的な構造とシールの完全性が確認されます。これは、バルク包装用の最も信頼性の高い非破壊検査です。
高度に規制された業界では、ゼロトレランスのリーク検証にこの方法が使用されています。製薬および危険化学部門は頻繁にこれに依存しています。技術者はヘリウムまたは別の微量ガスをバッグに注入します。外側の縫い目や表面に沿って高感度センサーを作動させます。センサーは微細なガスの漏れを即座に検出します。これにより、絶対的なバリア性能が保証されます。
品質保証には実際的な境界設定が必要です。許容品質限界 (AQL) を定義する必要があります。すべてのピンホールが直ちに製品の破損につながるわけではありません。ピンホールのサイズと周波数の許容誤差をペイロードの特定の MVTR 要件に合わせる必要があります。肥料化合物は少量の水分の侵入を許容します。逆に、リチウムイオン電池前駆体は大気にさらされるとすぐに劣化します。
品質管理は、あなたとベンダーの間で共有される責任に依存します。明確な境界により、コストのかかる仮定を回避できます。
サプライヤー側: ベンダーは内部品質管理を証明する必要があります。すべての発送には特定の文書が添付される必要があります。詳細な分析証明書 (CoA) を要求します。これらの文書では、シール強度と材料の厚さに関するバッチテストの結果を確認する必要があります。
買い手側: サプライヤーの書類手続きを盲目的に信頼することはできません。厳格な受信検査プロトコルを実装します。 ANSI/ASQ Z1.4 などの業界標準に基づいて統計サンプリング頻度を確立します。すべての入荷パレットからランダムなサンプルをテストします。
フレームワークを構築するには、スピードと安全性のバランスが必要です。過剰なテストは生産ラインの速度を低下させ、運用コストを増大させます。テストが不十分だと、壊滅的なバッチ損失が発生する危険があります。試験方法とバルク材料の財務的価値のバランスをとらなければなりません。高価値の粉末は、厳格な微量ガス試験を正当化します。価値の低い工業用化学薬品では、ランダムな真空減衰チェックのみが必要な場合があります。
検査戦略はバッグを購入する前から始まります。サプライヤーの内部品質管理を評価すると、下流での大きな悩みが軽減されます。
評判の良いメーカーと低層のコンバーターを分離する必要があります。多くの企業は単に安価なホイルを購入し、それを不十分に密封しています。内部検査能力を詳しく調べてください。彼らはクリーンルームを運営していますか?彼らはシールバーを毎日校正していますか?強力なパートナーは品質監査を歓迎します。
潜在的なサプライヤーに製造環境について質問します。審査プロセス中に次の具体的な質問をしてください。
「ヒートシールの温度と圧力の変動を監視するための標準的な操作手順は何ですか?」
「自動化されたインライン検査を実行しますか? それとも手動のバッチテストのみに依存しますか?」
「Gelbo Flex 試験プロトコルを使用して、フォイルの耐屈曲亀裂性に関する検証可能なデータを提供していただけますか?」
MVTR 番号だけを見てはいけません。サプライヤーがフォイルの厚さと適切なポリマー層のバランスを確保していることを確認してください。箔が厚いとバリア性は向上しますが、柔軟性は低下します。この剛性により、曲げ亀裂が促進されます。堅牢なポリマー層により柔軟性が増し、シール性が向上します。バランスの取れた積層構造により、固有の製造上の欠陥が最小限に抑えられます。
フォイル FIBC ライナーの調達は、解決策の半分にすぎません。残りの半分は、構造の完全性を証明することです。約束された仕様と実際のパフォーマンスとのギャップにより、製品が台無しになり、ビジネスに数百万ドルの損害が発生する可能性があります。
調達チームと QA チームは緊密に連携する必要があります。これらは連携して、ペイロードの機密性に基づいて明確な AQL を確立する必要があります。サプライヤーに特定のテスト方法を義務付ける必要があります。さらに、チームは標準化された方法を使用して、シールとピンホールに対する厳格なインバウンド監査を実装する必要があります。
サプライチェーンを保護するために今すぐ行動を起こしてください。現在のサプライヤーの QA 文書を直ちに監査してください。見込みのあるベンダーにサンプルライナーをリクエストしてください。大量の大量注文を確定する前に、これらのサンプルに対して独立した圧力テストと染料テストを実行します。検証は常にバッチ拒否よりも安価です。
A: ピンホールは通常、製造上の欠陥です。これは、押出または積層中に生じる箔層内の微細な空隙として存在します。フレックスクラックは機械的な故障です。折り畳み、輸送、充填中に材料を曲げたり、応力をかけたり、振動させると発生します。
A: 微細なピンホールであっても、水分と酸素の直接的な通路が形成されます。アルミニウムのバリアを効果的に完全にバイパスします。これによりライナーの性能が低下し、透過率が標準的なビニール袋の透過率に近づきます。
A: 一般的にはノーです。厳格な環境バリアを必要とするアプリケーションの場合、パッチを適用すると全体の整合性が損なわれます。簡単にテストできない未確認のシールポイントが作成されます。欠陥のあるライナーは常に拒否する必要があります。
A: いいえ。目視検査では、大きな破れなどの重大なマクロ欠陥のみが検出されます。微小な漏れや弱いシールは肉眼では見えないままです。正確に識別するには、真空減衰や染料の浸透などの物理的なテスト方法が必要です。


