


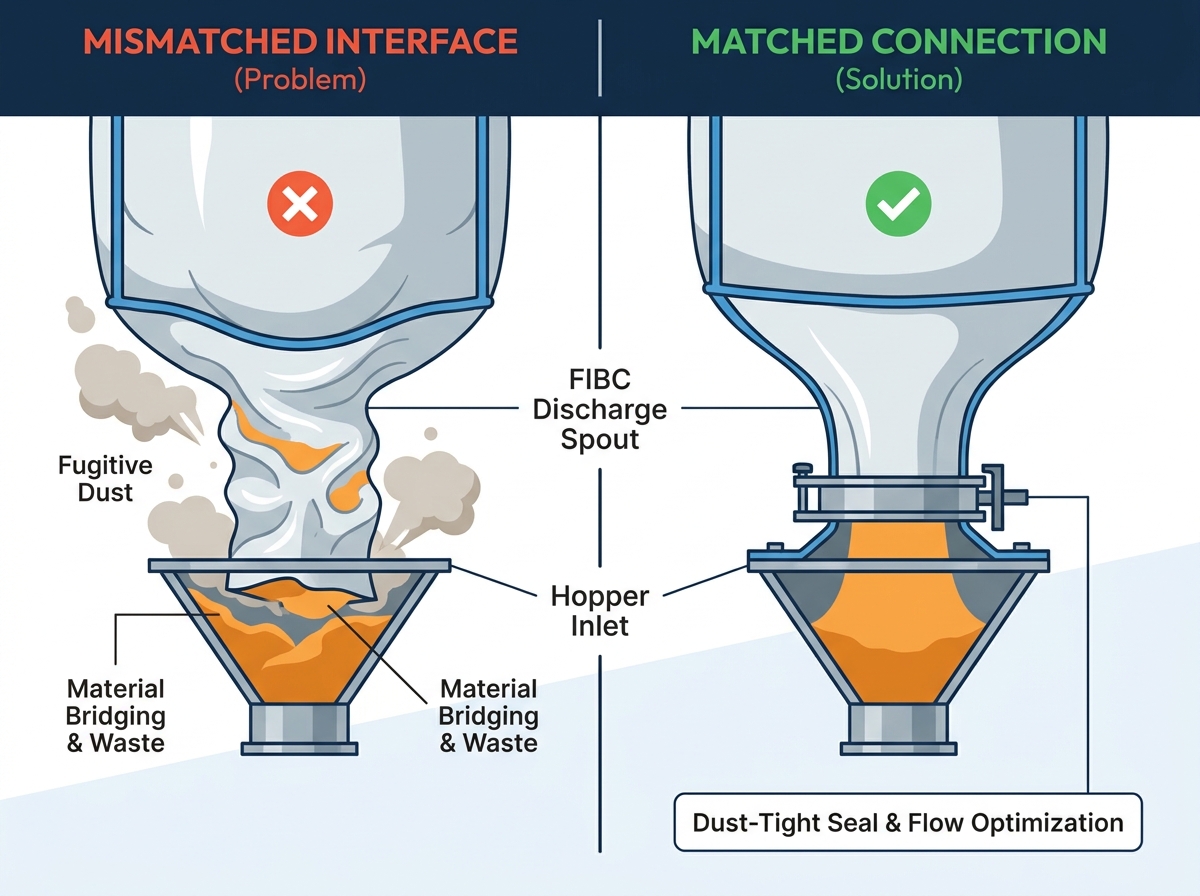
FIBC とホッパーのインターフェースが一致していない場合、飛散粉塵が発生することがよくあります。大量の製品廃棄物が発生します。また、日常の粉体取り扱い作業中にオペレーターの安全に重大な危険をもたらします。資材が流出すると、家事の負担が急増します。オペレーターは呼吸器のリスクと人間工学上の危険な負担に直面しています。接続のサイズを決定するには、単に直径を測定するだけでは不十分です。バッグの仕様とマテリアルフロー特性を慎重に調整する必要があります。オペレーターのアクセス要件にも対応する必要があります。これを適切に行うことで、漏れが始まる前に止まります。
このガイドでは、注ぎ口の寸法をホッパーの入口に適合させるための重要なエンジニアリング基準を詳しく説明します。当社はさまざまなシール機構を評価し、特定の機器要件を強調します。これらの許容値を理解することで、最初から最後まで完全に閉ループで安全な排出プロセスを保証できます。
フレコンの吐出口のサイズをホッパーの入口に合わせることが、材料のブリッジング、ガタつき、粉塵の漏れを防ぐために重要です。
最適なバルクバッグのスパウト接続は、材料の流動性、封じ込め要件 (危険物か不活性かなど)、およびオペレーターのアクセスのニーズによって異なります。
動的張力調整と適切なほどき機構をバルクバッグ排出装置内に統合することで、荷降ろしサイクル中の注ぎ口の崩壊を防ぎます。
適切な機器を選択するには、注ぎ口の長さ、直径、バッグが空になるときの伸びなどの寸法公差を考慮する必要があります。
接続が成功すると、3 つの主要な目標が達成されます。まず、施設内への粉塵の侵入をゼロにします。第二に、材料を完全に排出できるようになります。最後に、オペレーターに人間工学に基づいた安全なアクセスを提供します。信頼性の高い動作を維持するには、3 つの条件がすべて必要です。バッグと荷降ろし機械の間の寸法がずれると、プロセス全体が損なわれます。
収量の減少と家事の負担はすぐに問題の兆候となります。受けホッパーに対して注ぎ口が大きすぎると、生地が内側に折れてしまいます。これらの折り目によって内部の出っ張りが形成されます。材料はこれらの隙間に閉じ込められます。オペレーターはバッチごとに貴重な製品を失います。逆に、注ぎ口が小さすぎると流量が制限されます。開口部が狭いとボトルネックが発生します。材料が開口部を越えてしまい、生産が完全に停止します。
コンプライアンスと安全性のリスクは、これらの物理的なフローの問題をさらに悪化させます。逃亡ダストは重大な規制上の責任を生み出します。労働安全衛生局 (OSHA) 基準では、浮遊微粒子に対する厳しい制限が定められています。さらに、全米防火協会 (NFPA) は可燃性粉塵を厳しく規制しています。接続部が適切に密閉されていない場合、可燃性粒子が周囲の機器に付着します。発火源がこの粉塵に到達すると、壊滅的な二次爆発が発生する危険があります。界面に直接放出物を封じ込めれば、これらの危険を防ぐことができます。
機器のダウンタイムも重大な影響を及ぼします。流れが止まった場合、オペレーターは手動介入に頼ることがよくあります。彼らは木槌でホッパーの壁を打ちました。彼らは詰まりを取り除くために生きた物質に危険なほど手を伸ばします。これらのアクションにより生産が停止します。また、重大な安全上の責任も生じます。人間工学に基づいた傷害は、作業者が不適切にフィットしたインターフェースと格闘するときに頻繁に発生します。
粉体処理システムの設計時に寸法を見積もることはできません。核となる評価フレームワークを確立するには、正確な許容誤差を測定して指定する必要があります。エンジニアは、受信機器の物理的制約に対してバッグの寸法をマッピングする必要があります。
直径比を評価することが最初のステップとなります。標準的な注ぎ口の直径は通常 10 ~ 18 インチの範囲です。共通のエンジニアリング経験則により、それらをどのように一致させるかが決まります。 fibc 吐出口のサイズは 、通常、外側のクランプ リングよりわずかに小さい必要があります。ただし、必要な体積流量に対応できる十分な大きさを維持する必要があります。直径が縮小しすぎると、プロセスが不必要に抑制されます。
注ぎ口の長さは直径と同じくらい重要です。ファブリックは機械的なインターフェースを通過する必要があります。アイリスバルブをきれいに通過する必要があります。また、過度の張力を持たずにクランプカラーの上に伸びる必要があります。長さが不足すると、作業者は結束紐を適切に固定できなくなります。逆に、あまり長くすることはできません。長すぎる注ぎ口がホッパー内で束になってしまいます。この束が流れを制限し、残留物質のトラップを作成します。
材料の特性は、寸法の選択に大きく影響します。粉末の流動性を評価する必要があります。凝集性または緩慢な材料は、限られた空間ではうまく動作しません。幅の広い注ぎ口が必要です。また、壁との摩擦を防ぐためにホッパーの角度を急にすることも求められます。自由流動性のプラスチックペレットは、10 インチの開口部を簡単に通過する可能性があります。粘着性の二酸化チタンは同じ空間内で瞬時に架橋する可能性があり、15 インチ以上の開口部が必要になります。
表: マテリアルフローに基づくスパウト構成ガイドライン
マテリアルフロープロファイル | 一般的な注ぎ口直径 | ホッパー角度の要件 | 主要な課題 |
|---|---|---|---|
自由流動性(プラスチックペレットなど) | 10インチ – 12インチ | 標準(45°~60°) | 暴走流量サージの防止 |
半粘着性 (例: 小麦粉、砂糖) | 12インチ – 14インチ | 急勾配(60°~70°) | 不定期のブリッジングの管理 |
凝集性が高い(顔料など) | 14インチ – 18インチ | 非常に急な勾配 (70°+) | 怒り狂うほどの激しい罠 |
適切なインターフェース技術を選択することで、封じ込めの成功が決まります。ソリューション カテゴリを客観的に比較する必要があります。異なるメカニズムは、異なる材料と危険レベルに適しています。不適切なシールを選択すると、空気中の汚染やオペレーターの暴露につながります。
手動で解くボックスは、非危険物、自由に流動する物質に最適です。オペレーターはアクセスドアを開け、中に手を入れ、手で紐を解きます。これらのボックスには、肩への負担を防ぐために人間工学に基づいたアクセス ドアが必要です。シンプルなプロセスのための低コストのソリューションを提供します。ただし、オペレーターは素材に直接さらされることになります。有毒な粉末や粉塵の多い粉末を扱う場合は、それらを避ける必要があります。
チョーク リングとも呼ばれるアイリス バルブは、別のアプローチを提供します。注ぎ口の生地を一時的に詰まらせます。オペレーターは流れを解放する前に、チョークポイントより上でバッグを安全に解くことができます。これにより、優れたフロー制御が実現します。バッチの途中で放電を停止および再開できます。主な欠点は磨耗です。機械的なチョーキング動作により注ぎ口の生地に摩擦が生じ、繰り返し使用すると生地が劣化する可能性があります。
空気圧クランプカラーは、防塵シールの業界標準を表します。オペレーターは注ぎ口を硬い内管の上に引っ張ります。次に、外側の空気リングが拡張し、生地をチューブに対してしっかりと密閉します。これにより封じ込めプロセスが自動化されます。非常に高い封じ込めレベルを提供します。主な欠点は、必要となる設備の先行投資が多額になることです。
これらのテクノロジーは懐疑的な目で見る必要があります。適切な操作手順を行わずに、ベンダーが完全に「完璧」なシールを主張することは避けてください。最高の空気圧クランプであっても、慎重な手作業が必要です。オペレーターはブラダーを膨張させる前に、スパウト生地のしわを伸ばす必要があります。折り目を除去しないと微小漏れが発生します。粉塵は圧力がかかるとこれらの小さな溝を通って逃げます。最適な バルクバッグスパウト接続を見つけるには 、そのテクノロジーをオペレーターの入念なトレーニングに適合させる必要があります。
表:スパウト接続機構の比較
機構の種類 | 封じ込めレベル | ベストユースケース | 主な制限 |
|---|---|---|---|
手動アンタイボックス | 低から中程度 | 不活性粒状物質 | オペレーターの高い曝露リスク |
アイリスバルブ・チョークリング | 適度 | バッチ投与アプリケーション | 締め付けによる生地の摩耗 |
空気圧クランプカラー | 高い | 細かい粉体、ほこりの多い粉体、または危険な粉体 | 空気圧による空気供給が必要です |
実装の現実を理解するには、静的な測定を超えた視点が必要です。放電サイクル中に接続がどのように動的に動作するかを調べる必要があります。固定的な評価だけですべてがわかることはほとんどありません。バッグは数分かけて移動し、伸びて空になります。
バッグの動的伸びは、エンジニアリング上の大きな課題となります。バッグが空になると、その堅い形状が失われます。底が下に垂れ下がっています。支えなしで放置すると、生地はホッパーの入口に直接落ちます。これにより、大規模な閉塞が発生します。これを防ぐために、 バルクバッグ排出装置は バネ式または空気圧式の張力フレームに依存しています。これらのフレームは、重量が減少するにつれてバッグの上部を継続的に上方に引っ張ります。この動作により、下部の注ぎ口が完全に張った状態に保たれます。生地が接続部分に垂れ下がるのを防ぎます。
通気と集塵には同様の注意が必要です。大量の材料が空のホッパーに押し込まれると、大量の空気が追い出されます。この空気はどこかへ行かなければなりません。管理しないと、注ぎ口から逆方向に吹き上がり、粉塵が一緒に運ばれます。この置換空気を効果的に管理する必要があります。ホッパーインターフェースに集塵ポートを統合することで真空源を提供します。オペレーターがバッグを解くと、この真空により浮遊粒子が直ちに除去されます。ワークスペースをすっきりと保ちます。
流動促進装置は予期せぬ干渉を引き起こすことがよくあります。多くのシステムは、圧縮された粉末を砕くためにサイドマッサージパドルを使用します。これらのパドルはバッグの底を積極的に圧迫します。購入者は、これらの物理的補助具がシール接続を妨げないことを確認する必要があります。強くマッサージすると、生地が上に引っ張られることがあります。この引っ張る動作により、バッグがクランプ リングから直接引き出され、材料があらゆる場所に放出されます。フレームのジオメトリを適切に設定すると、この競合が防止されます。
調達チームとエンジニアリング チームには信頼できるフレームワークが必要です。適切な機器を最終候補に挙げるには、体系的なロジックが必要です。寸法を確認せずに購入を急ぐと、将来的に統合が失敗することが保証されます。これらの構造化された次のステップに従ってください。
現在のフレコン在庫を監査する: 単一のバッグに基づいてホッパーを指定しないでください。すべてのサプライヤーで直径と長さを標準化します。さまざまなベンダーがわずかに異なるバッグを縫製することがよくあります。金属インターフェースを設計する前に、厳密な許容範囲を確立してください。
封じ込めレベル (OEL) の定義: 必要な職業暴露帯域を決定します。接続メカニズムを危険に合わせてください。標準的な手動クランプは砂糖に使用できます。医薬品有効成分には、グローブボックスの隔離または高品質の空気圧シールが必要です。安全データによって機械の選択が決まります。
工場受け入れテスト (FAT) の実施: 図面のみに基づいて購入を最終決定しないでください。ベンダーに物理テストを実施するようアドバイスしてください。実際の生産バッグと実際の材料をメーカーに送信してください。実際の張力下で機器をテストします。ライブ放電中に生地がクランプとどのように相互作用するかを観察します。
このチェックリストを実行すると、思い込みが排除されます。これにより、サプライヤーは自社の機器が特定の梱包寸法を効果的に処理できることを証明する必要があります。
排出口と排出ホッパーを適合させるには、精密なエンジニアリングが必要です。それは、運用の安全性と日常の効率に直接影響します。高価な材料の無駄を防ぎ、危険な呼吸器の危険を排除します。この接続ポイントを、システム設計時の単純な後付けとして扱うことはできません。
問題なく前進するには、次のアクション指向の次のステップを実行してください。
既存のバッグ在庫を監査して、厳密な寸法ベースラインを確立します。
材料の流動特性を評価して、必要な直径を確認します。
ライブ流動性テストを実施するには、バルクハンドリングシステムエンジニアに相談してください。
張力フレームを指定して、バッグの動的伸びを自動的に管理します。
インターフェイスの形状に優先順位を付けることで、オペレーターを保護し、生産ライン全体を合理化します。
A: 標準直径は通常 10 ~ 18 インチの範囲です。長さは通常 18 インチから 24 インチです。ただし、カスタマイズは依然として一般的です。施設は、特定の物質の流れの特性と排出装置の要件に基づいて正確な寸法を決定します。
A: 密閉性を高める空気圧クランプ リングを利用することで、漏れを防ぎます。さらに、排出サイクル全体を通してバッグの上向きの張力を維持する必要があります。アンタイボックスをアクティブ集塵システムに接続すると、追い出された空気が捕捉されます。
A: はい、ただし非常に限定された範囲内でのみです。クランプカラーとアイリスバルブには機械的な限界があります。サプライヤー間でバッグのサイズに大きな違いがある場合は、バッグを安全に収容するために交換可能なホッパー移行ピースが必要になる場合があります。
A: 余分な生地はホッパー内で束になったり折り畳まれたりします。これにより、落下物を捕らえる物理的な棚が作成されます。流量が大幅に制限され、連続するバッチ間で相互汚染が発生する可能性があります。


